W budownictwie z okresu PRL powszechnie stosowano przewody aluminiowe – tańsze niż miedziane, ale gorzej przewodzące i o innych właściwościach mechanicznych. Podczas modernizacji takiej instalacji nieuchronnie pojawia się moment, w którym trzeba połączyć stary przewód aluminiowy z nowym, miedzianym. Takie połączenie zrobione niewłaściwie staje się jednym z najczęstszych źródeł awarii i pożarów instalacji elektrycznych w starszych budynkach.
Dlaczego nie wolno bezpośrednio łączyć aluminium z miedzią
Bezpośredni, metaliczny styk aluminium i miedzi w obecności wilgoci (pełniącej rolę elektrolitu) prowadzi do korozji elektrochemicznej – aluminium, jako metal mniej szlachetny w tej parze, stopniowo koroduje w miejscu styku. Efektem jest korozja wżerowa powierzchni aluminium, która z czasem osłabia i degraduje całe połączenie.
Zjawisko płynięcia aluminium – dlaczego kostki się poluzowują
To zjawisko, o którym mówi się rzadziej niż o samej korozji, a które ma równie duże znaczenie praktyczne. Aluminium, w przeciwieństwie do miedzi, ma tendencję do powolnego, plastycznego odkształcania się pod stałym naciskiem – zjawisko to nazywa się płynięciem aluminium (ang. cold flow). W praktyce oznacza to, że przewód aluminiowy ściśnięty w tradycyjnym połączeniu skręcanym (typu kostka) z czasem „ucieka” spod nacisku śruby – metal powoli odkształca się i przemieszcza, mimo że sama śruba pozostaje dokręcona na tej samej pozycji.
Efektem jest stopniowe, samoistne luzowanie się połączenia – nawet bez żadnej ingerencji z zewnątrz. To dlatego stare instalacje z połączeniami aluminium wymagały okresowego dokręcania styków, o czym w praktyce rzadko kto pamiętał regularnie przez dekady eksploatacji instalacji.
Konsekwencje poluzowanego połączenia
Poluzowany styk to nie tylko kwestia mechaniczna – uruchamia on całą kaskadę niekorzystnych zjawisk elektrycznych:
- Wzrost rezystancji przejścia – mniejsza powierzchnia rzeczywistego styku metalu z metalem oznacza wyższy opór elektryczny w tym punkcie
- Wzrost temperatury – zgodnie z prawem Joule’a-Lenza, wydzielane ciepło rośnie proporcjonalnie do rezystancji, więc połączenie zaczyna się nagrzewać, nawet przy prądzie nieprzekraczającym dopuszczalnych wartości dla danego obwodu
- Przyspieszona korozja – podwyższona temperatura przyspiesza procesy utleniania i korozji w miejscu styku, co dodatkowo zwiększa rezystancję – powstaje samonapędzające się błędne koło degradacji
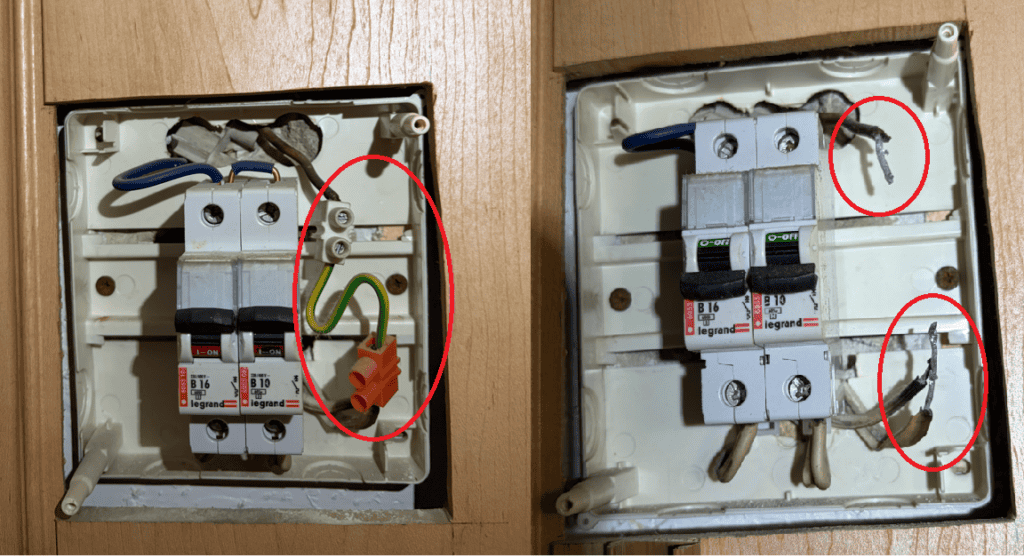
- Przepalanie się połączeń i iskrzenie – w skrajnym przypadku miejsce połączenia osiąga na tyle wysoką temperaturę, że dochodzi do przepalenia izolacji, iskrzenia, a w konsekwencji do pożaru instalacji
Szczególnie groźny przypadek – utrata ciągłości przewodu N
W starszych instalacjach pracujących w układzie TN-C, gdzie funkcję przewodu neutralnego i ochronnego pełni wspólny przewód PEN, poluzowane i przepalone połączenie aluminiowe na tym właśnie przewodzie ma poważniejsze konsekwencje niż utrata zasilania. Przerwanie ciągłości PEN oznacza utratę ochrony przeciwporażeniowej opartej na tym przewodzie – metalowe obudowy urządzeń mogą znaleźć się pod niebezpiecznym napięciem. Więcej o tym, jak wygląda prawidłowa ochrona i podział takiego przewodu, pisaliśmy w artykule o podziale przewodu PEN zgodnie z normą PN-HD 60364.
Jak prawidłowo łączyć aluminium z miedzią
Czego unikać
Tradycyjne połączenie skręcane w kostce, bez dodatkowych zabezpieczeń, jest niewłaściwą metodą łączenia aluminium z miedzią. Przede wszystkim ze względu na opisaną wyżej korozję elektrochemiczną – bezpośredni, niczym nieosłonięty styk obu metali w takim połączeniu jest dokładnie tym scenariuszem, w którym proces korozji zachodzi najintensywniej. Dodatkowo, za sprawą zjawiska płynięcia aluminium, taki styk będzie się z czasem także samoistnie luzował mechanicznie, niezależnie od jakości wykonania w dniu montażu – oba zjawiska nakładają się na siebie i wzajemnie przyspieszają degradację połączenia.
Zalecane metody
- Złączki bimetaliczne Al/Cu – dedykowane łączniki zbudowane z dwóch części z różnych metali (lub z materiału pośredniego), które fizycznie separują aluminium od miedzi, eliminując bezpośredni styk będący źródłem korozji galwanicznej
- Złączki sprężynowe z pastą kontaktową (np. typu WAGO z dedykowaną pastą Alu-Plus) – konstrukcja złączki zapewnia stały nacisk sprężysty, kompensujący częściowo efekt płynięcia aluminium, w połączeniu z pastą ograniczającą utlenianie
- Końcówki kablowe bimetaliczne – przy większych przekrojach, umożliwiające bezpieczne podłączenie przewodu aluminiowego do zacisków przystosowanych do miedzi
Rola pasty kontaktowej (antyoksydacyjnej)
Pasta kontaktowa do połączeń aluminiowych – u różnych producentów sprzedawana pod różnymi nazwami handlowymi (np. Alu-Plus firmy WAGO czy pasta stykowa SR-1) – pełni dwie funkcje: ogranicza dostęp powietrza i wilgoci do miejsca połączenia (spowalniając utlenianie aluminium) oraz wypełnia mikroszczeliny na powierzchni styku, poprawiając rzeczywisty kontakt elektryczny. Warunkiem skuteczności pasty jest dokładne oczyszczenie przewodu aluminiowego z istniejącej warstwy tlenku bezpośrednio przed jej nałożeniem – nałożona na już utlenioną powierzchnię nie da oczekiwanego efektu.
Dobór przekroju
Aluminium ma około 60% niższą obciążalność prądową niż miedź przy tym samym przekroju – przy łączeniu przewodów różnych materiałów dobiera się je według rzeczywistej obciążalności prądowej, a nie samego przekroju w mm².
Dlaczego warto rozważyć wymianę zamiast łączenia
Łączenie aluminium z miedzią, nawet wykonane prawidłowo, pozostaje kompromisem – wymaga późniejszej kontroli stanu połączeń, których w typowej instalacji domowej nikt regularnie nie sprawdza. Tam, gdzie zakres prac i budżet na to pozwalają, docelowa wymiana instalacji aluminiowej na miedzianą eliminuje problem u źródła, zamiast zarządzać jego skutkami przez lata.
Jak możemy pomóc?
Wykonujemy modernizacje starych instalacji aluminiowych – zarówno prawidłowe łączenie z nowymi obwodami miedzianymi przy użyciu złączek bimetalicznych i past kontaktowych, jak i pełną wymianę instalacji tam, gdzie jest to uzasadnione.
Skontaktuj się z nami: 📞 +48 886 521 802 📧 biuro@smart-technik.eu 📍 44-100 Gliwice